
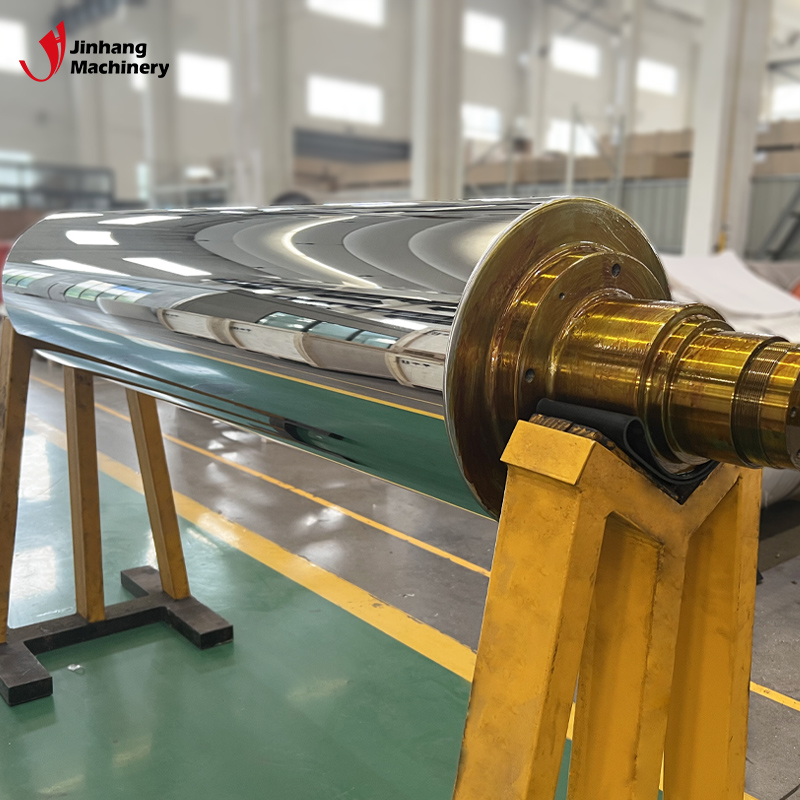
ลูกกลิ้งขัดเงาแบบอุตสาหกรรมเป็นส่วนประกอบสำคัญที่ต้องการความแม่นยำของพื้นผิวเป็นพิเศษในอุตสาหกรรมต่างๆ เช่น ฟิล์ม พลาสติก ฟอยล์โลหะ วัสดุคอมโพสิต การเคลือบ การพิมพ์ และวัสดุพลังงานใหม่ โดยส่วนใหญ่ใช้ในกระบวนการต่างๆ เช่น การรีด การปรับระดับ การเคลือบ การอัดร้อน การจำลองพื้นผิว และการเพิ่มความเงางาม เนื่องจากการผลิตพัฒนาไปสู่ความแม่นยำและความสม่ำเสมอที่สูงขึ้น ความต้องการของลูกกลิ้งเหล่านี้จึงไม่ได้จำกัดอยู่แค่ความสว่างของพื้นผิวอีกต่อไป แต่ต้องเป็นไปตามมาตรฐานที่เข้มงวดสำหรับความแม่นยำของขนาด ความหยาบของพื้นผิว ความเสถียรทางความร้อน และความน่าเชื่อถือในการใช้งานในระยะยาว
เมื่อซื้อหรือตรวจสอบลูกกลิ้งขัดเงาแบบอุตสาหกรรม บริษัทต่างๆ มักให้ความสำคัญกับค่า Ra เนื่องจากเป็นหนึ่งในตัวชี้วัดคุณภาพพื้นผิวที่ใช้กันอย่างแพร่หลายที่สุด โดยทั่วไป ค่า Ra ที่ต่ำกว่าแสดงว่าพื้นผิวลูกกลิ้งเรียบกว่า ตัวอย่างเช่น ลูกกลิ้งขัดเงามาตรฐานอาจมีค่า Ra อยู่ที่ 0.1–0.4 ไมโครเมตร ในขณะที่ลูกกลิ้งขัดเงาความแม่นยำสูงมักต้องการค่า Ra ที่ 0.01–0.05 ไมโครเมตร หรือต่ำกว่านั้น
อย่างไรก็ตาม ในการผลิตจริง การพึ่งพาค่า Ra เพียงอย่างเดียวไม่สามารถประเมินประสิทธิภาพของลูกกลิ้งได้อย่างครอบคลุม ลูกกลิ้งสองตัวอาจให้ค่า Ra ที่เหมือนกัน แต่ประสิทธิภาพในการใช้งานจริงกลับแตกต่างกันอย่างมาก ลูกกลิ้งตัวหนึ่งอาจเรียบเนียนสม่ำเสมอโดยไม่มีข้อบกพร่องที่มองเห็นได้ ในขณะที่อีกตัวหนึ่ง แม้จะตรงตามข้อกำหนดความหยาบเฉลี่ย แต่ก็อาจมีรอยขีดข่วนเฉพาะจุด รอยนูนเล็กๆ หรือรอยจากการกลึงเป็นระยะๆ ความไม่สมบูรณ์ดังกล่าวสามารถถ่ายทอดไปยังพื้นผิวของผลิตภัณฑ์ในระหว่างการผลิตอย่างต่อเนื่อง ซึ่งท้ายที่สุดแล้วจะส่งผลเสียต่อคุณภาพของผลิตภัณฑ์
ดังนั้นสำหรับลูกกลิ้งขัดเงาความแม่นยำสูงค่า Ra เป็นเพียงตัวชี้วัดพื้นฐานเท่านั้น การประเมินอย่างครอบคลุมจำเป็นต้องพิจารณาพารามิเตอร์เพิ่มเติมอีกหลายอย่าง รวมถึง Rz, Rq, Rt, Rmax, ความเป็นคลื่นของพื้นผิว, ความเป็นทรงกระบอก, การเบี่ยงเบนในแนวรัศมี และการควบคุมข้อบกพร่องของพื้นผิว
เหตุใดเราจึงต้องพิจารณาปัจจัยอื่นนอกเหนือจาก Ra เมื่อพิจารณาถึงความหยาบของลูกกลิ้งขัดเงาแบบอุตสาหกรรม? เหตุใดค่า Ra เพียงอย่างเดียวจึงไม่เพียงพอ?
Ra คือค่าความหยาบเฉลี่ยทางเลขคณิต โดยหลักแล้วจะวัดค่าเบี่ยงเบนเฉลี่ยของยอดและหุบของพื้นผิวจากเส้นค่าเฉลี่ยภายในพื้นที่ที่วัด ในแง่ของการประเมินความเรียบโดยรวม ค่า Ra มีข้อดีหลายประการ เช่น เข้าใจง่าย มีเสถียรภาพ และเปรียบเทียบได้ง่าย ดังนั้นจึงมีการใช้กันอย่างแพร่หลายในการตรวจสอบพื้นผิวของลูกกลิ้งขัดเงาในอุตสาหกรรม
อย่างไรก็ตาม ข้อจำกัดหลักของ Ra คือมันเป็นค่าเฉลี่ย ซึ่งแม้ว่าค่าเฉลี่ยจะบ่งชี้แนวโน้มโดยรวม แต่ก็ไม่สามารถสะท้อนความผิดปกติเฉพาะจุดได้อย่างแม่นยำ
ตัวอย่างเช่น ลองพิจารณาลูกกลิ้งขัดเงาอุตสาหกรรมสองอันที่ต่างก็มีค่า Ra เท่ากับ 0.02 μm ลูกกลิ้งอันหนึ่งมีพื้นผิวที่มีลักษณะเป็นรอยขรุขระระดับจุลภาคกระจายตัวอย่างสม่ำเสมอและมีสภาพพื้นผิวโดยรวมที่คงที่ ในขณะที่อีกอันหนึ่งอาจดูเรียบเนียนโดยรวม แต่มีรอยขีดข่วนลึกเพียงรอยเดียว เนื่องจากรอยขีดข่วนนั้นกินพื้นที่เพียงเล็กน้อยเมื่อเทียบกับพื้นที่ผิวทั้งหมด ค่า Ra อาจไม่เปลี่ยนแปลงอย่างมีนัยสำคัญ แต่ในระหว่างการผลิตฟิล์ม วัสดุทางแสง หรือวัสดุบรรจุภัณฑ์คุณภาพสูง ข้อบกพร่องเพียงเล็กน้อยนี้อาจนำไปสู่ปัญหาด้านคุณภาพของผลิตภัณฑ์อย่างต่อเนื่องได้
ดังนั้น การประเมินคุณภาพของลูกกลิ้งขัดเงาแบบอุตสาหกรรมจึงไม่ควรลดทอนให้เหลือเพียงแค่ว่า ยิ่งค่า Ra ต่ำ ยิ่งดี แต่ควรให้ความสำคัญกับความเสถียรของลักษณะพื้นผิวโดยรวม รวมถึงความหยาบในระดับจุลภาค ความแปรผันของจุดสูงสุดและจุดต่ำสุดในแต่ละจุด และความเรียบในระดับมหภาค
นอกเหนือจากค่า Ra แล้ว ควรพิจารณาพารามิเตอร์ความหยาบอื่นๆ อะไรบ้างสำหรับลูกกลิ้งขัดเงาแบบกระจกในอุตสาหกรรม?
1. Rz: ตัวบ่งชี้สำคัญของการเปลี่ยนแปลงความสูงระหว่างจุดสูงสุดและจุดต่ำสุด
Rz เป็นพารามิเตอร์ที่สำคัญในการตรวจสอบพื้นผิวของลูกกลิ้งขัดเงาแบบอุตสาหกรรม โดยแสดงถึงความแตกต่างของความสูงเฉลี่ยระหว่างยอดสูงสุดและหุบต่ำสุดภายในความยาวการวัดที่กำหนด
ต่างจาก Ra ซึ่งสะท้อนเฉพาะความแปรผันโดยเฉลี่ยเท่านั้น Rz มีความไวต่อความไม่เรียบของพื้นผิวอย่างมีนัยสำคัญมากกว่า ดังนั้น ในการใช้งานลูกกลิ้งขัดเงาแบบอุตสาหกรรม Rz จึงช่วยระบุปัญหาที่ Ra อาจมองข้ามไปได้
ตัวอย่างเช่น ลูกกลิ้งขัดเงาอย่างแม่นยำอาจมีค่า Ra ต่ำ แต่หากพื้นผิวมีหลุมลึกหรือส่วนที่ยื่นออกมาเป็นจุดๆ ค่า Rz ก็อาจเพิ่มขึ้นอย่างมาก ข้อบกพร่องดังกล่าวสามารถทำให้เกิดรอยบุ๋มบนพื้นผิว ความเงาไม่สม่ำเสมอ หรือความหนาของสารเคลือบที่แตกต่างกันระหว่างการผลิตได้ง่าย
แม้ว่าค่า Ra และ Rz มักใช้เป็นตัวชี้วัดพื้นฐานในการประเมินอุตสาหกรรมการแปรรูปพลาสติกทั่วไป แต่ก็มักไม่เพียงพอสำหรับภาคส่วนที่มีความต้องการสูง เช่น การผลิตฟิล์มแสง ฟิล์มแยกแบตเตอรี่ลิเธียมไอออน และฟิล์มโปร่งใสสูง ซึ่งจำเป็นต้องมีการควบคุมช่วงค่า Rz อย่างเข้มงวดด้วย
2. Rq: พารามิเตอร์อ้างอิงสำหรับการประเมินความสม่ำเสมอของพื้นผิว
Rq หรือที่รู้จักกันในชื่อค่าความขรุขระรากกำลังสองเฉลี่ย (RMS) เป็นค่าที่ประเมินความแปรผันของความสูงของพื้นผิวโดยใช้การคำนวณรากกำลังสองเฉลี่ย ดังนั้นจึงมีความไวมากกว่า Ra
ในกระบวนการผลิตลูกกลิ้งขัดเงาแบบอุตสาหกรรม แม้ว่าจะไม่มีรอยขีดข่วนที่มองเห็นได้ แต่ความหนาแน่นสูงของคลื่นเล็กๆ ที่ไม่สม่ำเสมอ อาจทำให้ค่า Rq เพิ่มสูงขึ้นได้
สำหรับลูกกลิ้งขัดเงาแบบแม่นยำสูงในระดับอุตสาหกรรม ค่า Rq ช่วยในการกำหนดความเสถียรของสภาพระดับจุลภาคของพื้นผิวลูกกลิ้ง ตัวอย่างเช่น ในการผลิตฟิล์มแสง พื้นผิวของวัสดุจะจำลองพื้นผิวของลูกกลิ้งอย่างแม่นยำ ดังนั้น แม้แต่ความไม่เรียบเล็กน้อยบนลูกกลิ้งก็อาจส่งผลกระทบต่อความโปร่งใส ความเงา และความสม่ำเสมอของพื้นผิวของผลิตภัณฑ์ขั้นสุดท้ายได้
ดังนั้น ในการใช้งานที่ต้องการการจำลองพื้นผิวที่มีความแม่นยำสูง ค่า Rq จึงเป็นพารามิเตอร์เสริมที่สำคัญสำหรับการประเมินคุณภาพของลูกกลิ้งขัดเงาแบบอุตสาหกรรม
3. Rt: ตัวชี้วัดสำคัญสำหรับการตรวจจับข้อบกพร่องร้ายแรง
Rt แสดงถึงความแตกต่างของความสูงทั้งหมดระหว่างยอดเขาที่สูงที่สุดและหุบเขาที่ต่ำที่สุดตลอดความยาวของการประเมินทั้งหมด
ต่างจาก Ra ค่า Rt มุ่งเน้นไปที่ความแปรผันสุดขั้ว ตัวอย่างเช่น หากลูกกลิ้งขัดเงาแบบอุตสาหกรรมมีรอยขีดข่วนลึกหรือรอยบุ๋มเฉพาะจุด ค่าความหยาบเฉลี่ยโดยรวมอาจยังคงไม่เปลี่ยนแปลงมากนัก แต่ค่า Rt อาจเพิ่มขึ้นอย่างมีนัยสำคัญ
ในสายการผลิตแบบต่อเนื่อง ข้อบกพร่องเพียงเล็กน้อยอาจส่งผลกระทบเป็นวงกว้างได้ ตัวอย่างเช่น ในการผลิตฟิล์ม ข้อบกพร่องเฉพาะจุดบนพื้นผิวลูกกลิ้งอาจก่อให้เกิดข้อบกพร่องซ้ำๆ ขณะที่วัสดุเคลื่อนที่อย่างต่อเนื่อง ส่งผลให้เกิดปัญหาด้านคุณภาพตลอดทั้งล็อต
ด้วยเหตุนี้ ลูกกลิ้งขัดเงาผิวเรียบที่มีความแม่นยำสูงในระดับอุตสาหกรรมจึงมักต้องการค่า Ra ที่ต่ำ รวมถึงข้อจำกัดที่เข้มงวดเกี่ยวกับค่า Rt เพื่อป้องกันความผิดปกติของพื้นผิวที่ซ่อนอยู่
4. Rmax: การควบคุมข้อบกพร่องที่ใหญ่ที่สุดเพียงจุดเดียว
Rmax ใช้เพื่อระบุความแตกต่างของระดับความสูงสูงสุดระหว่างจุดสูงสุดและจุดต่ำสุดภายในพื้นที่สุ่มตัวอย่างเดียวเป็นหลัก
ลูกกลิ้งขัดเงาแบบอุตสาหกรรมมักสัมผัสกับสภาวะต่างๆ ระหว่างการผลิต การขนส่ง และการติดตั้ง หากมีรอยนูน รอยขีดข่วน หรือรอยบุ๋มจากอนุภาคปรากฏอยู่บนพื้นผิว อาจส่งผลต่อผลิตภัณฑ์ขั้นสุดท้ายได้ แม้ว่าความเรียบโดยรวมจะเป็นไปตามข้อกำหนดก็ตาม
ดังนั้น Rmax จึงเป็นพารามิเตอร์การตรวจสอบที่สำคัญสำหรับอุตสาหกรรมต่างๆ เช่น ฟิล์มอิเล็กทรอนิกส์ วัสดุทางแสง และบรรจุภัณฑ์ระดับไฮเอนด์
นอกเหนือจากค่า Ra แล้ว ควรตรวจสอบพารามิเตอร์ความหยาบอื่นๆ และพารามิเตอร์ที่ไม่เกี่ยวข้องกับความหยาบอื่นๆ อะไรบ้าง สำหรับลูกกลิ้งขัดเงาแบบกระจกในอุตสาหกรรม?
นอกเหนือจากพารามิเตอร์ความหยาบระดับจุลภาคแล้ว ความแม่นยำในการกลึงโดยรวมของลูกกลิ้งขัดเงาแบบอุตสาหกรรมนอกจากนี้ยังส่งผลกระทบต่อเสถียรภาพในการผลิตด้วย
ประการแรก ความเป็นคลื่นของพื้นผิวเป็นสิ่งที่ต้องให้ความสนใจ ความหยาบสะท้อนถึงความแปรผันของยอดและหุบในระดับจุลภาค ในขณะที่ความเป็นคลื่นสะท้อนถึงการเปลี่ยนแปลงเป็นระยะๆ ในระดับพื้นที่ที่ใหญ่กว่า หากลูกกลิ้งขัดเงาแบบอุตสาหกรรมมีความเป็นคลื่นมาก ปัญหาต่างๆ เช่น ความแปรผันเป็นระยะๆ ของความหนาของวัสดุ ความมันเงาของพื้นผิวที่ไม่สม่ำเสมอ และรอยด่างของสารเคลือบ อาจเกิดขึ้นได้แม้ว่าค่า Ra จะต่ำมากก็ตาม
ตัวอย่างเช่น ในระหว่างการผลิตฟิล์มเคลือบเงาสูง ความไม่เรียบของลูกกลิ้งอาจทำให้เกิดความแตกต่างของสีอ่อนและสีเข้มบนพื้นผิวของผลิตภัณฑ์ ปัญหาดังกล่าวโดยทั่วไปไม่สามารถแก้ไขได้ง่ายๆ ด้วยการลดค่า Ra แต่ต้องปรับปรุงความแม่นยำในการกลึงและความกลมโดยรวมแทน
ประการที่สอง ต้องให้ความสำคัญกับการเบี่ยงเบนในแนวรัศมีและความเที่ยงตรงของทรงกระบอก ลูกกลิ้งขัดเงาแบบอุตสาหกรรมมักทำงานที่ความเร็วรอบสูง การเบี่ยงเบนในแนวรัศมีที่มากเกินไปจะทำให้แรงกดสัมผัสของวัสดุผันผวน ส่งผลให้ความหนาและคุณภาพพื้นผิวของผลิตภัณฑ์ไม่สม่ำเสมอ
ตัวอย่างเช่น ในกรณีของลูกกลิ้งขัดเงาแบบอุตสาหกรรมที่มีความยาว แม้ว่าความหยาบของพื้นผิวจะตรงตามข้อกำหนด แต่การควบคุมความกลมที่ไม่เพียงพอในระหว่างการผลิตอาจนำไปสู่การกระจายแรงกดที่ไม่สม่ำเสมอ โดยเฉพาะอย่างยิ่ง แรงกดที่แตกต่างกันระหว่างตรงกลางและปลาย ดังนั้น ลูกกลิ้งขัดเงาแบบอุตสาหกรรมจึงไม่เพียงแต่ต้องการพื้นผิวที่เรียบเนียนเท่านั้น แต่ยังต้องรับประกันความแม่นยำทางเรขาคณิตโดยรวมอีกด้วย
นอกจากนี้ การควบคุมข้อบกพร่องบนพื้นผิวเป็นปัจจัยสำคัญที่ไม่ควรมองข้าม ข้อบกพร่องทั่วไป ได้แก่ รอยขีดข่วน รอยบุ๋ม รอยกระแทก รอยขัดเงา และการเกิดออกซิเดชันเฉพาะจุด แม้ว่าข้อบกพร่องเหล่านี้อาจไม่เปลี่ยนแปลงผลการวัดค่า Ra อย่างมีนัยสำคัญ แต่ก็ส่งผลโดยตรงต่อพื้นผิวของผลิตภัณฑ์
นอกเหนือจากค่า Ra แล้ว มีพารามิเตอร์อะไรอีกบ้างที่สำคัญสำหรับลูกกลิ้งขัดเงาแบบอุตสาหกรรม? ปัญหาคุณภาพพื้นผิวใดบ้างที่มักเกิดขึ้นระหว่างการผลิต?
ลูกกลิ้งขัดเงาแบบอุตสาหกรรมเป็นผลิตภัณฑ์ที่มีความแม่นยำสูง ประสิทธิภาพสูงสุดของลูกกลิ้งเหล่านี้ได้รับอิทธิพลจากปัจจัยหลายประการ รวมถึงวัสดุ อุปกรณ์การผลิต กระบวนการผลิต และความสามารถในการตรวจสอบ
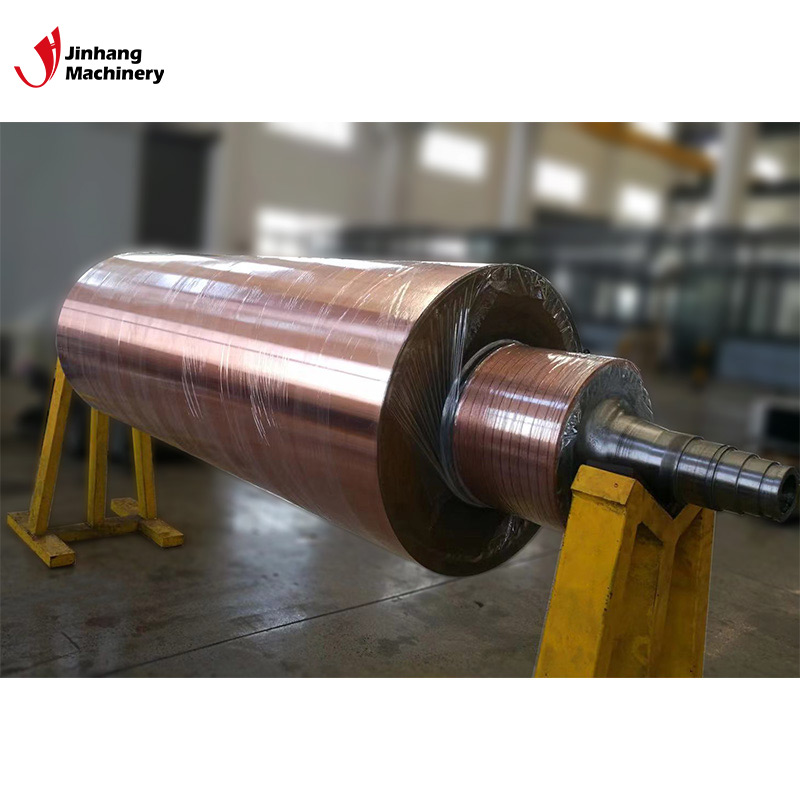
ประการแรก วัสดุของลูกกลิ้งมีผลต่อความเสถียรในการขึ้นรูป ลูกกลิ้งเหล่านี้มักทำจากวัสดุ เช่น เหล็กอัลลอยหรือเหล็กกล้าไร้สนิม และต้องผ่านกระบวนการอบชุบความร้อนที่เหมาะสมเพื่อเพิ่มความแข็งและความเสถียรของขนาด ความเครียดภายในที่สูงในวัสดุอาจนำไปสู่การเสียรูปในระหว่างการขึ้นรูปในขั้นตอนต่อไป ซึ่งจะทำให้ความแม่นยำขั้นสุดท้ายลดลง
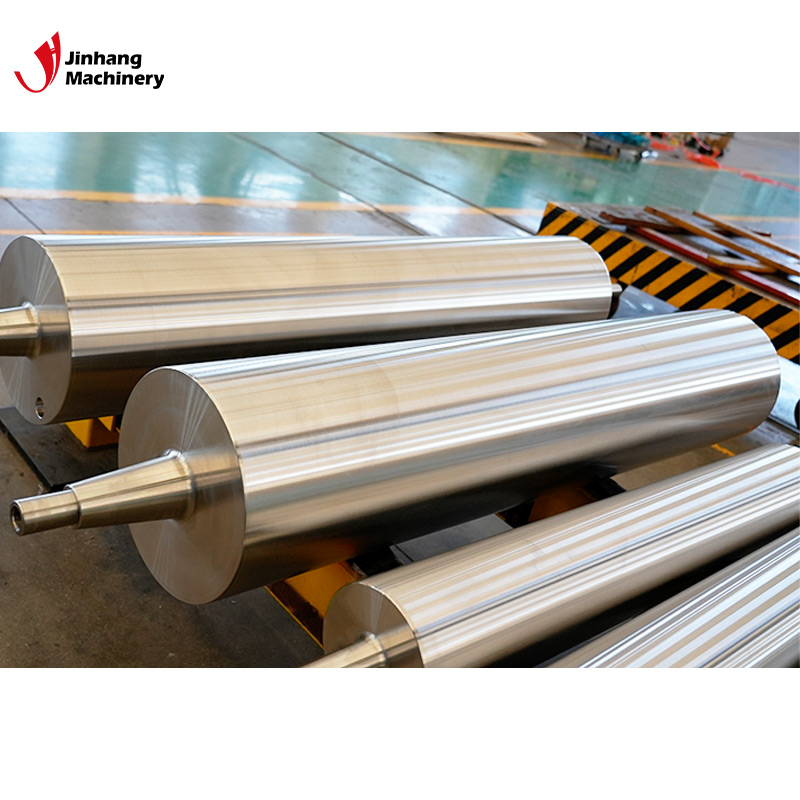
ประการที่สอง กระบวนการผลิตชิ้นส่วนโลหะมีผลโดยตรงต่อคุณภาพของพื้นผิวลูกกลิ้ง ลูกกลิ้งขัดเงาแบบกระจกสำหรับงานอุตสาหกรรมมักผ่านหลายขั้นตอน ได้แก่ การกลึง การเจียร การเจียรละเอียด และการขัดเงาแบบกระจก ในบรรดาขั้นตอนเหล่านี้ กระบวนการขัดเงามีผลกระทบอย่างมากต่อค่า Ra และ Rz สุดท้าย รวมถึงลักษณะพื้นผิวด้วย
การควบคุมที่ไม่เพียงพอในระหว่างกระบวนการขัดเงาอาจส่งผลให้เกิดร่องรอยจากการกลึง ความเงาไม่สม่ำเสมอในบางจุด หรือตำหนิเล็กๆ บนพื้นผิว ดังนั้น คุณภาพของลูกกลิ้งขัดเงาระดับอุตสาหกรรมจึงไม่ได้ขึ้นอยู่กับอุปกรณ์การผลิตเพียงชิ้นเดียว แต่ขึ้นอยู่กับระบบควบคุมกระบวนการแบบครบวงจร
ประการที่สาม ความเพียงพอของมาตรฐานการตรวจสอบก็ส่งผลต่อคุณภาพขั้นสุดท้ายเช่นกัน เมื่อซื้อลูกกลิ้งขัดเงาแบบอุตสาหกรรม บางบริษัทระบุเพียงแค่ลักษณะผิวเงาระดับ " หรือค่า Ra เป้าหมาย โดยไม่ได้กำหนดมาตรฐานสำหรับค่า Rz การเบี่ยงเบนของวงกลม ความเป็นคลื่น และข้อบกพร่องของพื้นผิวอย่างชัดเจน ซึ่งมักนำไปสู่ความเข้าใจผิดระหว่างคู่สัญญา
จะปรับปรุงคุณภาพของลูกกลิ้งขัดเงาแบบอุตสาหกรรมได้อย่างไร นอกเหนือจากค่า Ra แล้ว มีพารามิเตอร์อื่นๆ อะไรบ้าง เช่น คุณภาพพื้นผิว ที่ต้องให้ความสำคัญ?
การยกระดับประสิทธิภาพของลูกกลิ้งขัดเงาแบบอุตสาหกรรมนั้น จำเป็นต้องมีการควบคุมตลอดวงจรชีวิต ตั้งแต่การผลิตจนถึงการใช้งาน
ประการแรก ในขั้นตอนการออกแบบ ต้องกำหนดพารามิเตอร์พื้นผิวที่เหมาะสมโดยพิจารณาจากลักษณะการใช้งานเฉพาะของอุตสาหกรรม ตัวอย่างเช่น กระบวนการรีดขึ้นรูปมาตรฐานอาจให้ความสำคัญกับความทนทานต่อการสึกหรอและความเสถียร ในขณะที่การผลิตฟิล์มแสงต้องการการควบคุมที่เข้มงวดมากขึ้นเกี่ยวกับค่า Ra, Rz และข้อบกพร่องของพื้นผิว
ประการที่สอง การผลิตต้องใช้ความแม่นยำสูงในการกลึง อุปกรณ์เจียรที่มีความแม่นยำสูง สภาพแวดล้อมการประมวลผลที่เสถียร และเทคนิคการขัดเงาที่พัฒนาแล้ว ล้วนเป็นพื้นฐานสำคัญในการรับประกันคุณภาพของพื้นผิว
นอกจากนี้ ควรใช้วิธีการตรวจสอบแบบหลายพารามิเตอร์แทนที่จะพึ่งพาการวัดค่า Ra เพียงอย่างเดียว การตรวจสอบอย่างครอบคลุมโดยทั่วไปประกอบด้วย:
• พารามิเตอร์ความหยาบผิว เช่น Ra, Rz และ Rq;
• พารามิเตอร์การประเมินข้อบกพร่อง เช่น Rt และ Rmax;
• ตรวจสอบการเบี่ยงเบนของวงกลมและความทรงกระบอก
• ตรวจสอบความเรียบของพื้นผิว
• การตรวจสอบข้อบกพร่องด้วยสายตา
เฉพาะการนำข้อมูลต่างๆ เหล่านี้มาวิเคราะห์ร่วมกันเท่านั้น จึงจะสามารถระบุได้อย่างแม่นยำว่าลูกกลิ้งขัดเงาแบบอุตสาหกรรมนั้นตรงตามข้อกำหนดการผลิตหรือไม่
สุดท้ายนี้ การบำรุงรักษาที่เหมาะสมระหว่างการใช้งานมีความสำคัญอย่างยิ่ง หลังจากใช้งานเป็นเวลานาน ลูกกลิ้งขัดเงาอุตสาหกรรมอาจได้รับผลกระทบจากเศษวัสดุ ฝุ่น หรือสภาพแวดล้อมที่กัดกร่อน ดังนั้น การทำความสะอาดและการตรวจสอบอย่างสม่ำเสมอจึงจำเป็นเพื่อป้องกันการเสื่อมสภาพของพื้นผิว
เมื่อซื้อลูกกลิ้งขัดเงาอุตสาหกรรม ผู้ประกอบการควรระบุข้อกำหนดทางเทคนิคอย่างไร?
เมื่อซื้อลูกกลิ้งขัดเงาแบบอุตสาหกรรม ไม่ควรระบุเพียงแค่ "ลักษณะการขัดเงาแบบกระจก" หรือค่า Ra เป้าหมายเท่านั้น
แนวทางที่เป็นมืออาชีพมากขึ้นคือการกำหนดข้อกำหนดทางเทคนิคโดยอิงจากความต้องการในการผลิตจริง ซึ่งรวมถึง:
ขั้นแรก ให้กำหนดสถานการณ์การใช้งานให้ชัดเจน เช่น การผลิตฟิล์ม การแปรรูปแผ่นโลหะ การเคลือบ หรือการผลิตวัสดุพลังงานใหม่
ประการที่สอง ระบุข้อกำหนดพารามิเตอร์พื้นผิวให้ชัดเจน รวมถึง Ra, Rz, Rq, Rt เป็นต้น ประการที่สาม ระบุข้อกำหนดความแม่นยำทางเรขาคณิต รวมถึงค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลางลูกกลิ้ง การเบี่ยงเบนรัศมี ความเป็นทรงกระบอก และความตรง
ประการที่สี่ กำหนดมาตรฐานการตรวจสอบและกำหนดให้ผู้จำหน่ายต้องจัดส่งข้อมูลการตรวจสอบที่ครอบคลุม
ประการที่ห้า ให้ความสำคัญกับประสิทธิภาพการทำงานในระยะยาว รวมถึงความทนทานต่อการสึกหรอ ความเสถียรของพื้นผิว และช่วงเวลาการบำรุงรักษา
การกำหนดข้อกำหนดทางเทคนิคที่ครอบคลุมอย่างครบถ้วนเท่านั้นที่จะช่วยหลีกเลี่ยงปัญหาความไม่เสถียรของคุณภาพหลังจากที่ลูกกลิ้งขัดเงาแบบอุตสาหกรรมเข้าสู่กระบวนการผลิต
คำถามที่พบบ่อย: ลูกกลิ้งขัดเงาแบบอุตสาหกรรม
1. นอกจากค่า Ra แล้ว ควรพิจารณาพารามิเตอร์ความหยาบอื่นๆ อะไรบ้างสำหรับลูกกลิ้งขัดเงาแบบกระจกในอุตสาหกรรม ค่า Ra ที่ต่ำกว่านั้นดีกว่าเสมอไปหรือไม่?
ไม่จำเป็นเสมอไป ค่า Ra ที่ต่ำกว่าแสดงถึงพื้นผิวที่เรียบกว่า แต่กระบวนการผลิตที่แตกต่างกันก็มีความต้องการที่แตกต่างกันสำหรับพื้นผิวของลูกกลิ้ง บางกระบวนการต้องการแรงเสียดทานพื้นผิวที่เฉพาะเจาะจงหรือเอฟเฟกต์การจำลองแบบพิเศษ ดังนั้นจึงควรเลือกพารามิเตอร์ที่เหมาะสมตามการใช้งานจริง
2. เหตุใดผลิตภัณฑ์จึงอาจยังคงมีข้อบกพร่องอยู่แม้ว่าค่า Ra จะตรงตามข้อกำหนด?
สาเหตุหลักอาจเกิดจากรอยขีดข่วนเฉพาะจุด ส่วนที่ยื่นออกมา ความผิดปกติของพื้นผิวที่เป็นคลื่น หรือปัญหาการเบี่ยงเบนในแนวรัศมี ค่า Ra สะท้อนถึงความหยาบเฉลี่ยเท่านั้น และไม่สามารถแสดงถึงข้อบกพร่องทั้งหมดของพื้นผิวได้อย่างครบถ้วน
3. ค่าความหยาบผิวที่ใช้กันทั่วไปสำหรับลูกกลิ้งขัดเงาแบบกระจกในอุตสาหกรรมมีอะไรบ้าง?
พารามิเตอร์ที่ใช้กันทั่วไป ได้แก่ Ra, Rz, Rq, Rt และ Rmax โดย Ra ใช้ในการประเมินความหยาบเฉลี่ย ส่วน Rz และ Rt เน้นที่ความแปรผันระหว่างจุดสูงสุดและจุดต่ำสุด และ Rmax ใช้ในการตรวจจับข้อบกพร่องที่รุนแรงและเกิดขึ้นเฉพาะจุด
4. เหตุใดจึงจำเป็นต้องตรวจสอบการเบี่ยงเบนในแนวรัศมี?
ลูกกลิ้งขัดเงาแบบอุตสาหกรรมทำงานด้วยความเร็วรอบสูง การเบี่ยงเบนในแนวรัศมีมากเกินไปจะทำให้แรงกดบนวัสดุไม่คงที่ ซึ่งส่งผลต่อความหนาและคุณภาพพื้นผิวของผลิตภัณฑ์
5. ฉันจะตรวจสอบได้อย่างไรว่าซัพพลายเออร์รายนั้นน่าเชื่อถือ?
คุณสามารถประเมินซัพพลายเออร์ได้จากอุปกรณ์การผลิต ประสบการณ์การผลิต และความสามารถในการตรวจสอบ รวมถึงความสามารถในการจัดทำรายงานการตรวจสอบที่ครอบคลุมซึ่งระบุถึงความหยาบของพื้นผิวและความแม่นยำของขนาด